Artykuł sponsorowany
Co przyspiesza zużycie części eksploatacyjnych w ręcznym cięciu plazmą i jak to ograniczyć
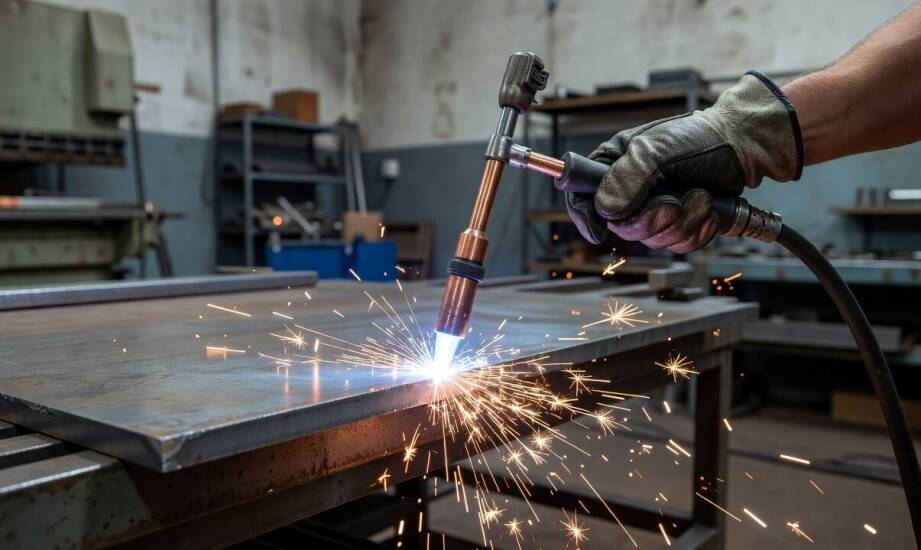
W procesie przecinania metali największy koszt eksploatacji rzadko wynika z samej ceny urządzenia. Zdecydowanie częściej kryje się on w częściach roboczych, które naturalnie ulegają wypaleniu. Przy intensywnym użytkowaniu w systemie wielozmianowym, wydatki na elektrody, dysze i osłony mogą w dłuższej perspektywie przewyższyć nakład na zakup sprzętu, szczególnie przy braku odpowiedniej konserwacji. Zrozumienie mechanizmów degradacji tych elementów stanowi podstawę do optymalizacji budżetu warsztatu.
Jakie elementy robocze plazmy zużywają się najszybciej?
W większości nowoczesnych systemów tnących elektroda i dysza należą do komponentów ulegających najszybszej degradacji. Według standardów rynkowych normalna żywotność tych części wynosi zazwyczaj od jednej do dwóch godzin ciągłego czasu jarzenia łuku oraz kilkaset przebić materiału. Erozja elektrody przejawia się powstawaniem widocznych kraterów i wgłębień na powierzchni emitującej elektrony, co bezpośrednio zaburza stabilność procesu.
Zużyta dysza traci swój idealnie okrągły kształt otworu. Uszkodzenia prowadzą do powstania eliptycznego lub asymetrycznego strumienia gazu. Głównym efektem takiej deformacji jest znaczne pogorszenie jakości krawędzi detalu, nadmierne powstawanie trudnego do usunięcia żużla oraz spadek powtarzalności wymiarowej ciętych blach. W takiej sytuacji operator musi poświęcać dodatkowy czas na obróbkę wykończeniową.
Na tempo zużycia wpływa przede wszystkim częstotliwość przebijania. Każde nowe zajarzenie łuku obciąża elektrodę znacznie mocniej niż ciągłe prowadzenie palnika wzdłuż linii cięcia. Nawyki operatora, w tym zbyt niskie lub zbyt wysokie ustawienie palnika podczas startu, dodatkowo potęgują to zjawisko. Niewłaściwy dobór parametrów prądu do specyfiki zadania powoduje przegrzewanie całego układu.
Jak grubość detalu i konserwacja wpływają na przestoje?
Fizyczna grubość obrabianej blachy bezpośrednio warunkuje tempo degradacji palnika. Masywniejsze profile wymagają wyższego natężenia prądu, a to zwiększa obciążenie cieplne na dyszy i elektrodzie. Powierzchniowe zanieczyszczenia, takie jak warstwa rdzy, gruba farba czy zacieki z oleju, skutkują niestabilnym startem łuku. Zmusza to system do kolejnych prób zajarzenia, potęgując naprężenia termiczne.
Brudne lub wilgotne powietrze robocze stanowi kolejne źródło problemów skracających żywotność układu. Woda w instalacji pneumatycznej zaburza właściwości chłodzące gazu i przyspiesza erozję wkładki hafnowej. Dlatego wdrożenie prostej rutyny kontrolnej ogranicza nieplanowane przerwy w hali produkcyjnej. Przed rozpoczęciem nowej zmiany pracownik powinien zweryfikować stan otworu dyszy pod kątem owalizacji.
Bieżące sprawdzanie wgłębień na elektrodzie eliminuje ryzyko całkowitego stopienia elementu, co mogłoby trwale uszkodzić korpus palnika. Regularne czyszczenie i odwadnianie sprężonego powietrza to najprostsza metoda wydłużenia okresu eksploatacji sprzętu. Wymianę elementów warto planować w oparciu o szacowany czas pracy łuku, unikając pracy na skrajnie wyeksploatowanych częściach.
Całkowity koszt eksploatacji w warunkach warsztatowych
W codziennej praktyce plazma ręczna sprawdza się przede wszystkim przy krótkich seriach cięcia, doraźnych naprawach konstrukcji stalowych oraz różnorodnych pracach pomocniczych na budowie. Zrozumienie mechanizmów zużycia pozwala na trafniejsze planowanie zapasów magazynowych w firmie. Rzeczywista wydajność zależy od dbałości o czystość układu pneumatycznego i prawidłowej techniki cięcia.
Jako dostawca rozwiązań dla przemysłu metalowego, firma Stigo z Krakowa zajmuje się dystrybucją sprzętu marki Hypertherm na polskim rynku. W ramach swojej działalności przedsiębiorstwo dostarcza maszyny tnące oraz systemy dopasowane do wymagań lokalnych zakładów produkcyjnych.
Ocena rentowności obróbki powinna opierać się na dokładnej analizie procesu produkcyjnego. Liczy się całkowity czas sprawnej pracy urządzenia, częstotliwość wymiany elementów eksploatacyjnych oraz rzadsze przestoje. Zestawienie tych wskaźników z początkową ceną zakupu ukazuje faktyczną efektywność maszyny w obciążonym środowisku przemysłowym.
Kategorie artykułów
Polecane artykuły

Historia i rozwój nabojów do piór – od przeszłości do dziś
Ewolucja naboju do piór to fascynująca podróż przez wieki, która ukazuje rozwój narzędzi do pisania od prostych rozwiązań po nowoczesne technologie. Pierwsze akcesoria wykonane były z naturalnych materiałów, jednak z biegiem czasu zaczęto stosować bardziej zaawansowane metody produkcji. Kluczowe mom

Objawy guza mózgowej przysadki a zmiany w widzeniu
Guz przysadki mózgowej to zmiana rozwijająca się w obrębie przysadki – niewielkiego gruczołu znajdującego się u podstawy mózgu. W zależności od wielkości i rodzaju guza mogą pojawiać się różne objawy neurologiczne oraz hormonalne. Jednym z częściej opisywanych problemów są zaburzenia widzenia, które