Artykuł sponsorowany
Co w budowie wiertła decyduje o czystym otworze w pustaku ceramicznym
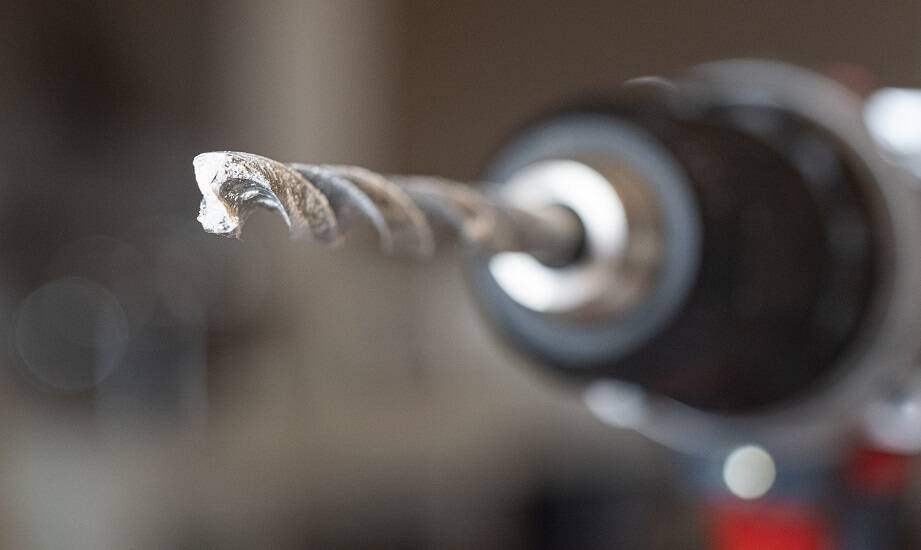
Wiercenie otworów w pustakach ceramicznych typu Porotherm wymaga ogromnej precyzji oraz rygorystycznego doboru narzędzi. Ceramika komorowa stanowi ceniony materiał budowlany ze względu na doskonałe parametry termoizolacyjne, które zawdzięcza licznym pustym przestrzeniom. Przypadkowy wybór akcesoriów tnących najczęściej prowadzi do wykruszania cienkich ścianek, co bezpowrotnie niszczy tę wewnętrzną strukturę. Zastosowanie nieodpowiedniego ostrza sprawia, że krawędzie otworu stają się poszerzone, poszarpane i mocno nieregularne. Taki stan powierzchni nośnej drastycznie obniża parametry montażowe podłoża. Rozbite żebrowania uniemożliwiają poprawne osadzenie specjalistycznych kotew chemicznych czy zaawansowanych kołków rozporowych. Profesjonalni instalatorzy branży budowlanej doskonale wiedzą, że trwałość całego węzła mocującego zależy od pierwszego etapu prac. Prawidłowe przygotowanie otworu stanowi absolutny fundament bezpieczeństwa konstrukcyjnego. Właśnie z tego powodu tak wielką wagę przykłada się do sprzętu gwarantującego płynne skrawanie bez generowania szkodliwych wibracji.
Przeczytaj również: Balustrady na tarasie - jak dobrać odpowiednią wysokość i konstrukcję?
Konstrukcja ostrza i stabilność w materiale komorowym
Świadome wykorzystanie dedykowanych rozwiązań eliminuje większość problemów technicznych na placu budowy. Odpowiednio dobrane wiertło do porothermu posiada węglikową płytkę z dwoma lub czterema precyzyjnie oszlifowanymi krawędziami tnącymi. Taka zaawansowana geometria ostrza zapewnia czyste skrawanie ceramiki bez ryzyka rozłupywania kruchych przegród wewnętrznych. Kąt natarcia płytki widiowej jest zoptymalizowany pod kątem pracy w stosunkowo delikatnych materiałach ściennych. Różni się on znacząco od kątów stosowanych w tradycyjnych wiertłach do pełnego betonu zbrojonego.
Przeczytaj również: Trawnik z rolki a rośliny ozdobne: wskazówki dotyczące harmonijnego łączenia trawy z innymi roślinami w ogrodzie
Profilowana spirala to kolejny bardzo istotny element budowy specjalistycznego narzędzia. Osprzęt przeznaczony do ceramiki wykorzystuje najczęściej konstrukcję wyposażoną w cztery głębokie rowki. Zwiększona objętość kanałów roboczych skutecznie odprowadza urobek z obszaru wiercenia i zapobiega zakleszczaniu się narzędzia w ścianie. Nagromadzony pył ceramiczny potrafi błyskawicznie zablokować obracające się wiertło. Taka sytuacja prowadzi zwykle do gwałtownego szarpnięcia elektronarzędzia oraz pęknięcia całego bloku pustaka.
Przeczytaj również: Jakie są przyszłe kierunki rozwoju technologii kształtek z żeliwa sferoidalnego?
Kształt stalowej części roboczej zauważalnie redukuje niepożądane przemieszczenia boczne układu. Odpowiednia sztywność rdzenia minimalizuje drgania podczas szybkiego ruchu obrotowego. Wiertło utrzymuje idealnie prostoliniową oś głębionego kanału roboczego. Dzięki temu delikatne żebrowania dystansowe nie są narażone na destrukcyjne siły rozpierające, które zawsze towarzyszą zjawisku bicia bocznego.
Technika wiercenia a parametry pracy elektronarzędzia
Nawet najdroższe wyposażenie skrawające wymaga wdrożenia odpowiedniej techniki operowania maszyną. Najważniejszym warunkiem podczas obróbki otworowej pustaków ceramicznych jest całkowite wyłączenie udaru mechanicznego w wykorzystywanym elektronarzędziu. Energia pojedynczego uderzenia błyskawicznie gruchocze wewnętrzne przegrody, pozostawiając rozległą wyrwę zamiast skalibrowanego otworu montażowego. Praca musi odbywać się zawsze wyłącznie w płynnym trybie obrotowym.
Wysoka prędkość obrotowa wrzeciona połączona z umiarkowanym dociskiem daje najlepsze rezultaty jakościowe. Wrzeciono młotowiertarki powinno osiągać wartości oscylujące w granicach 1500 obrotów na minutę. Szybki ruch krawędzi skrawającej pozwala delikatnie szlifować strukturę ceramiki zamiast agresywnie jej wyłupywać. Zbyt mocne dociskanie maszyny do płaszczyzny muru stanowi poważny błąd wykonawczy. Generuje to ogromne tarcie, które prowadzi do natychmiastowego przegrzania płytki z węglika spiekanego. Przegrzane segmenty robocze tracą twardość i szybko ulegają stępieniu.
Brak regularnego wycofywania wiertła w celu usunięcia pyłu z kanału to powszechne przewinienie instalatorów. Operator maszyny musi na bieżąco kontrolować proces wyrzucania zmielonego urobku z głębi muru. Profesjonalne akcesoria wyposażone w uchwyt szybkomocujący bardzo dobrze współpracują z cięższymi młotowiertarkami. Firma Tfix Polska dostarcza certyfikowane rozwiązania mocujące dostosowane do rygorystycznych norm jakościowych. Proponowane wyposażenie przechodzi skrupulatne testy obciążeniowe na placach inwestycyjnych, co ostatecznie weryfikuje stabilność zachowania w materiałach komorowych.
Wpływ precyzji otworu na nośność systemu kotwienia
Idealnie cylindryczny kanał w pustaku Porotherm determinuje ostateczną wytrzymałość całego punktu mocowania. Nienaruszona powierzchnia ścianek działowych umożliwia prawidłowe rozprowadzenie żywicy syntetycznej w przypadku aplikacji kotew chemicznych. Wykonawca wprowadza do otworu specjalną koszulkę siatkową, która stabilizuje proces iniekcji masy wiążącej. Siatka ta musi ściśle przylegać do równych brzegów wywierconego kanału.
Wszelkie odchyłki średnicy prowadzą do niekontrolowanego wycieku drogiej chemii budowlanej w głąb pustych przestrzeni. Brakuje wtedy odpowiedniej ilości spoiwa do otoczenia pręta gwintowanego. Zachowanie kalibrowanego wymiaru zależy bezpośrednio od dopasowania kątów ostrza oraz poprawnego stanu technicznego maszyny obrotowej. Utrzymanie idealnie ostrej końcówki roboczej gwarantuje bezproblemowe instalowanie ciężkich elementów nośnych w tak wymagającym podłożu.
Regularna weryfikacja zużycia wierteł drastycznie obniża ryzyko awarii instalacji w późniejszym czasie. Profesjonalne ekipy budowlane całkowicie odrzucają koncepcję uniwersalnego osprzętu. Wybierają narzędzia zaprojektowane z myślą o konkretnych gęstościach i strukturach ściennych. Rygorystyczne przestrzeganie procedur wiertarskich zapewnia osiągnięcie maksymalnej nośności katalogowej każdego punktu podparcia.
Kategorie artykułów
Polecane artykuły
Historia i rozwój nabojów do piór – od przeszłości do dziś
Ewolucja naboju do piór to fascynująca podróż przez wieki, która ukazuje rozwój narzędzi do pisania od prostych rozwiązań po nowoczesne technologie. Pierwsze akcesoria wykonane były z naturalnych materiałów, jednak z biegiem czasu zaczęto stosować bardziej zaawansowane metody produkcji. Kluczowe mom
Objawy guza mózgowej przysadki a zmiany w widzeniu
Guz przysadki mózgowej to zmiana rozwijająca się w obrębie przysadki – niewielkiego gruczołu znajdującego się u podstawy mózgu. W zależności od wielkości i rodzaju guza mogą pojawiać się różne objawy neurologiczne oraz hormonalne. Jednym z częściej opisywanych problemów są zaburzenia widzenia, które