Artykuł sponsorowany
Dlaczego rodzaj systemu podającego zamknięcia decyduje o wydajności całej sekcji zamykającej
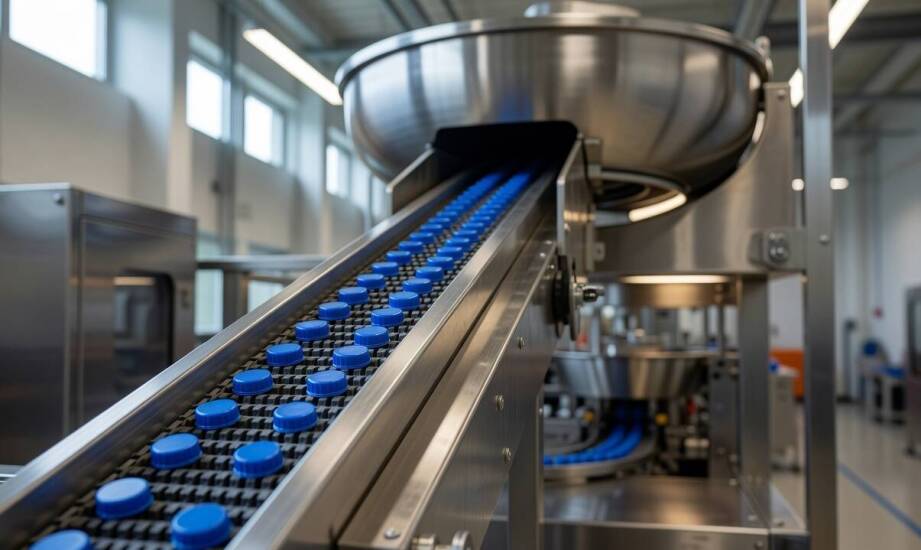
Przestoje w sekcji zamykającej linii rozlewniczej rzadko wynikają z fizycznej awarii samej głowicy nakręcającej. Główną przyczyną nagłych zatrzymań maszyn okazuje się zazwyczaj brak ciągłości w dostarczaniu poprawnie zorientowanych zamknięć do stacji roboczej. Zastosowany w zakładzie system buforujący musi gwarantować nieprzerwany dopływ elementów w odpowiednim układzie, co pozwala zamykarce pracować bez kosztownych pustych przebiegów. Nawet ułamki sekund opóźnienia w podawaniu zakrywek wymuszają zatrzymanie całej sekcji, obniżając dobową efektywność linii. Producenci napojów, żywności oraz chemii gospodarczej regularnie audytują ten fragment procesu produkcyjnego, szukając sposobów na wyeliminowanie tak zwanych mikrozatrzymań wynikających z niedoboru opakowań.
Mechanizm działania systemów buforujących i orientujących
Proces podawania zamknięć opiera się na specyficznych rozwiązaniach mechanicznych, dostosowanych bezpośrednio do materiału i kształtu elementu. Klasyczne urządzenia wykorzystują obrotowy bęben wewnątrz zbiornika zasypowego oraz pochyłą taśmę transportową, która płynnie unosi detale ku górze. Lekkie nakrętki z tworzywa sztucznego PET wymagają niezwykle precyzyjnego ustawienia prędkości taśmy elewatora i prowadnic bocznych. Zbyt gwałtowny ruch powoduje wypadanie lekkich detali, a ich niekontrolowane odbijanie się blokuje wejście do zsuwni. Cięższe zamknięcia metalowe, powszechnie stosowane w przemyśle spożywczym, zachowują się znacznie stabilniej. Do obsługi metalowych wieczek najczęściej wykorzystuje się taśmy magnetyczne, które doskonale utrzymują wymaganą orientację dzięki sile przyciągania i większej masie własnej elementu.
Kluczowym parametrem dla poprawnego zakwalifikowania detali pozostaje fizyczny kąt nachylenia elewatora windowego. Odpowiednia regulacja tego pochylenia zapobiega zaklinowaniu się nakrętek przed wejściem do wąskiej zsuwni zasilającej głowicę. Zbyt stromy profil maszyny sprawia, że części opadają w sposób losowy i tracą nadaną wcześniej pozycję. Zbyt płaski kąt spowalnia natomiast cały przepływ, tworząc luki na taśmie i opóźniając dostawy.
Nowoczesne maszyny orientujące na bieżąco komunikują się z czujnikami poziomu zamontowanymi na końcu zsuwni. Sensory optyczne i pojemnościowe typu MIN-MAX bezbłędnie rejestrują krytyczny moment przepełnienia bufora i przekazują komendę do głównego sterownika. Taka automatyczna integracja uruchamia bądź wstrzymuje bieg taśmy podającej wyłącznie na podstawie bieżącego zapotrzebowania zamykarki. Urządzenie eliminuje dzięki temu ryzyko powstawania zatorów mechanicznych.
Dobór podajnika a efektywność linii średniej wydajności
Standaryzacja procesów produkcyjnych na średnio wydajnych liniach rozlewniczych opiera się na trwałych i łatwych w utrzymaniu mechanizmach zasilających. Zastosowany na hali podajnik zakrywek sprawnie uzupełnia zapas elementów docierających do właściwego orientatora maszyny zamykającej. Mechaniczne i magnetyczne bufory podtrzymują stały rytm pracy układu konfekcjonującego i znoszą konieczność ręcznego dosypywania nakrętek przez obsługę. Zwarta architektura nowoczesnych wind ułatwia spięcie ich z istniejącym parkiem technologicznym zakładu spożywczego lub chemicznego.
Częsta zmiana formatu obsługiwanych butelek i słoików bezpośrednio rzutuje na wskaźniki wydajności sprzętu. Instalacje dostosowane do obsługi opakowań o skrajnie różnych średnicach wymagają każdorazowego przezbrajania tarczy orientującej oraz kalibracji bocznych band prowadzących. Mechaniczna wymiana fizycznych segmentów maszyny często przedłuża przerwę produkcyjną. Przedsiębiorstwa inwestują z tego powodu w systemy szybkiej wymiany oparte na szybkozłączach i zatrzaskach. Konstruktorzy urządzeń przemysłowych dążą do całkowitej eliminacji narzędzi potrzebnych do wykonania takiej zmiany formatu.
Projektowanie niezawodnych układów zasilających wymaga doskonałej znajomości specyfiki rozlewnictwa. Przedsiębiorstwo Zakład Mechaniczny Jerzy Robak od lat dostarcza rynkowi rozwiązania transportowe, analizując zachowanie różnych typów zamknięć w warunkach ciągłej pracy. Budowa odpornych na zużycie elementów podających wydłuża żywotność poszczególnych podzespołów i chroni delikatne gwinty nakrętek przed zarysowaniem. Solidna konstrukcja ramy i precyzyjne łożyskowanie redukują wibracje przenoszone na sortowane zakrywki.
Synchronizacja przepływu i pełne wykorzystanie wydajności
Zwieńczeniem prawidłowo skonfigurowanej linii konfekcjonującej pozostaje rygorystyczna synchronizacja urządzenia buforującego z roboczą prędkością głowicy nakręcającej. Dobór optymalnej pojemności dolnego kosza zasypowego, która w warunkach przemysłowych nierzadko mieści od 400 do 700 litrów surowca, bezpośrednio determinuje komfort pracy operatorów zmiany. Odpowiednio zaplanowany bufor materiałowy mocno ogranicza częstotliwość podjeżdżania wózkiem widłowym i ręcznego rozcinania kartonów z nakrętkami. Obsługa nie musi już nieustannie monitorować poziomu elementów w zasobniku głównym maszyny.
Pełna automatyzacja procesu dostarczania zamknięć ostatecznie uwalnia kadrę od presji gorączkowego uzupełniania braków w momencie piku produkcyjnego. Zapewnienie miarowego i przewidywalnego tempa podawania komponentów stabilizuje pracę skomplikowanych głowic i drastycznie redukuje ryzyko wypuszczenia nieszczelnych wyrobów. Przemyślana topologia przepływu opakowań spaja poszczególne etapy linii w bezawaryjny obieg, pozwalając zakładowi wyciągnąć maksimum wydajności z zainwestowanego sprzętu pakującego.
Kategorie artykułów
Polecane artykuły

Jakie są różnice w plonowaniu między zaprawioną a niezaprawioną pszenicą?
Pszenica zaprawiona odgrywa kluczową rolę w plonowaniu, chroniąc przed chorobami i szkodnikami. Proces ten wpływa na jakość zbiorów, co jest istotne dla rolników. Współczesne technologie w produkcji nasion zwiększają efektywność upraw, co potwierdza rosnące zainteresowanie tymi rozwiązaniami. Warto

Od diagnozy do retencji — jak przebiega leczenie ortodontyczne u dzieci i dorosłych
Niezależnie od metryki pacjenci często dostrzegają stłoczenia zębów lub asymetrie łuków zębowych, które skłaniają do poszukiwania specjalistycznej pomocy. Przebieg terapii zależy jednak w dużej mierze od etapu rozwoju organizmu. U młodszych osób kości szczęki i żuchwy wciąż rosną, co otwiera drogę d