Artykuł sponsorowany
Jak geometria ostrzy nożyc wpływa na czyste cięcie kabla przed zaciskiem
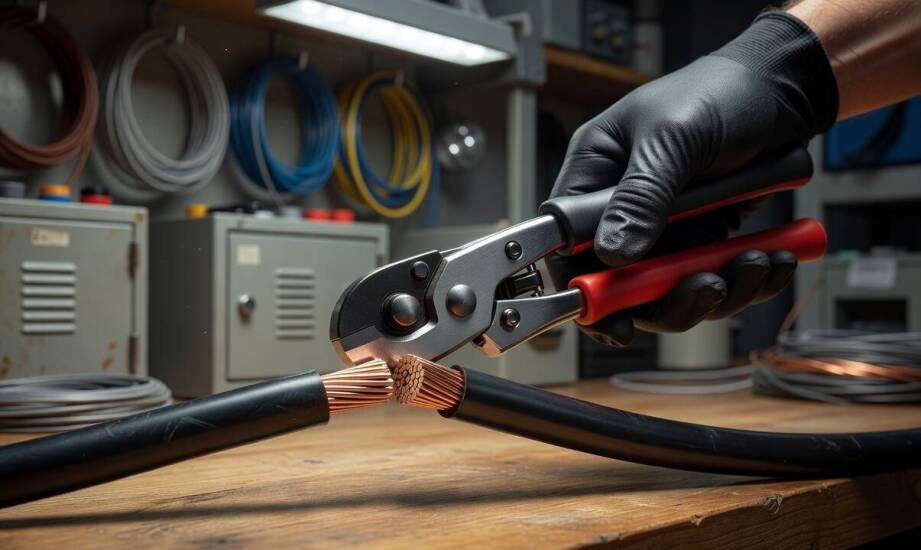
Podczas prac przy liniach elektroenergetycznych monter przygotowuje przewód do zaciskania końcówki. Drobne postrzępienie krawędzi po cięciu od razu komplikuje wsunięcie żyły do tulejki miedzianej lub aluminiowej. Nierówny profil wymusza dodatkowe, ręczne obrabianie materiału, co znacząco wydłuża czas pracy na słupie lub w głębokim wykopie. Prawidłowo dobrane narzędzie tnące zapobiega deformacji rdzenia i gwarantuje idealne dopasowanie osprzętu. Geometria ostrzy i mechanizm docisku bezpośrednio wpływają na jakość późniejszego połączenia prądowego oraz jego odporność na obciążenia cieplne. Brak precyzji na tym początkowym etapie skutkuje wzrostem rezystancji przejścia, co w sieciach wysokiego napięcia bywa powodem awarii.
Wpływ mechanizmu i geometrii ostrzy na strukturę przewodu
Mechanizm zapadkowy pozwala na stopniowe zwiększanie nacisku w kilku ściśle określonych etapach. Siła potrzebna do przecięcia rozkłada się równomiernie i nie powoduje zgniatania wewnętrznej struktury przewodu. Modele dźwigniowe z teleskopowymi ramionami zwiększają moment obrotowy, co odciąża operatora podczas obróbki średnich przekrojów. Nożyce lub głowica hydrauliczna wywierają stały, kontrolowany nacisk na całą powierzchnię styku, co minimalizuje lokalne odkształcenia nawet w bardzo grubych kablach przesyłowych. Zapadka blokuje ruch wsteczny i umożliwia bezpieczne przerwanie obciążenia w dowolnym momencie operacji. Hydraulika zapewnia natomiast płynny posuw bez gwałtownych skoków ciśnienia w układzie.
Krawędzie wklęsłe w technice nożycowej precyzyjnie obejmują żyłę ze wszystkich stron. Nachodzą na siebie podczas zamknięcia, co daje czyste cięcie bez deformacji poszczególnych drutów w splocie. Kąt pochylenia i punkt podparcia matrycy decydują o tym, czy nacisk skupia się na środku przekroju, czy równomiernie promieniuje na zewnątrz. Przy przewodach miedzianych i aluminiowych jednożyłowych takie rozwiązanie skutecznie zapobiega spłaszczeniu miękkiemu rdzenia. W kablach wielożyłowych budowa narzędzia musi uwzględniać ruchome elementy, aby powstrzymać ich rozsunięcie na boki. Do takich zadań wykorzystuje się profesjonalne nożyce do kabli, które zachowują sztywność przy maksymalnym rozwarciu i sprawdzają się w trudnych warunkach terenowych. Ostrza o dopasowanym promieniu krzywizny utrzymują wiązkę dokładnie w osi i gwarantują prostopadłą krawędź.
Specyfika obróbki przewodów napowietrznych i procedury bezpieczeństwa
Prace w sektorze energetycznym i kolejnictwie obejmują budowę zasilania podstacji trakcyjnych oraz zewnętrznych systemów sygnalizacji. Przewody napowietrzne zbrojone ACSR i AFL posiadają twardy rdzeń stalowy, który usztywnia całą konstrukcję przęsła. Narzuca to zupełnie inną technikę cięcia niż w przypadku podziemnych splotów miedzianych. Ekipy techniczne stosują do ich rozdzielania dedykowane głowice gilotynowe. Równomiernie przecinają one stalowe zbrojenie i nie generują mikropęknięć w strukturze nośnej. Użycie standardowych narzędzi przeznaczonych do miedzi i aluminium prowadzi do natychmiastowego wyszczerbienia ostrzy oraz trwałego uszkodzenia sprzętu.
Wydajność mechanizmu zależy w ogromnej mierze od jego bieżącego stanu technicznego. Zabrudzone powierzchnie tracą pierwotną ostrość i zaczynają miażdżyć materiał. Zwiększa to ryzyko postrzępienia powłok izolacyjnych w kablach wielożyłowych. Regularne usuwanie opiłków, smarowanie przegubów i kontrola luzów w systemie zapadkowym utrzymują parametry fabryczne matryc.
Praca w pobliżu czynnych obwodów elektroenergetycznych wymaga rygorystycznego przestrzegania procedur BHP. Samo oddalenie głowicy tnącej poprzez długi przewód hydrauliczny nie zwalnia montera z podstawowych obowiązków. Przed przystąpieniem do obróbki należy bezwzględnie odłączyć zasilanie, sprawdzić brak napięcia odpowiednim wskaźnikiem i zabezpieczyć stanowisko pracy. Dopiero po prawidłowym uziemieniu obwodu można bezpiecznie manewrować urządzeniami w strefie roboczej.
Dopasowanie sprzętu do wymagań infrastruktury
Budowa niezawodnych sieci przesyłowych opiera się na rygorystycznej powtarzalności każdego etapu montażu. Dobór odpowiedniego siłownika, kształtu krawędzi i rodzaju głowicy do specyfiki danego stopu decyduje o tym, czy żyła szczelnie wypełni przestrzeń wewnątrz złączki. Spółka ENERGOTYTAN dostarcza na rynek specjalistyczny osprzęt kablowy oraz narzędzia hydrauliczne przystosowane do ciągłej pracy w energetyce zawodowej i kolejnictwie. Wykorzystanie certyfikowanych technologii łączeniowych eliminuje problem nierównych krawędzi i zapobiega powstawaniu niebezpiecznych ognisk cieplnych na stykach. Precyzyjne cięcie bez odkształceń stanowi fundament stabilności mechanicznej całej instalacji. Ignorowanie parametrów sprzętowych przy pracy z twardymi zbrojeniami stalowymi prowadzi do osłabienia infrastruktury i pociąga za sobą kosztowne przestoje awaryjne.
Kategorie artykułów
Polecane artykuły
Historia i rozwój nabojów do piór – od przeszłości do dziś
Ewolucja naboju do piór to fascynująca podróż przez wieki, która ukazuje rozwój narzędzi do pisania od prostych rozwiązań po nowoczesne technologie. Pierwsze akcesoria wykonane były z naturalnych materiałów, jednak z biegiem czasu zaczęto stosować bardziej zaawansowane metody produkcji. Kluczowe mom
Objawy guza mózgowej przysadki a zmiany w widzeniu
Guz przysadki mózgowej to zmiana rozwijająca się w obrębie przysadki – niewielkiego gruczołu znajdującego się u podstawy mózgu. W zależności od wielkości i rodzaju guza mogą pojawiać się różne objawy neurologiczne oraz hormonalne. Jednym z częściej opisywanych problemów są zaburzenia widzenia, które