Artykuł sponsorowany
Jak wielkość serii produkcyjnej zmienia strategię planowania operacji frezowania i toczenia w przemyśle
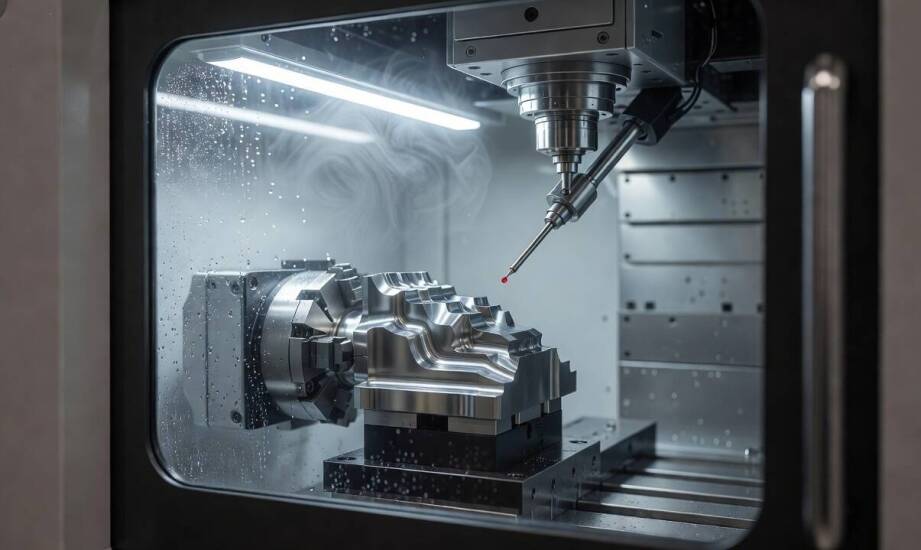
Inżynierowie planujący przeniesienie projektu z fazy prototypu do produkcji seryjnej stają przed technologicznym dylematem. Skala zamówienia drastycznie zmienia podejście do całego procesu wytwarzania. W przypadku pojedynczych detali koszty przezbrojenia maszyny, przygotowania dedykowanych mocowań oraz żmudnej optymalizacji kodu CNC stanowią główną barierę finansową i czasową. Kiedy wielkość partii rośnie do kilkunastu tysięcy sztuk, początkowe nakłady na przygotowanie stanowiska tracą na znaczeniu w przeliczeniu na pojedynczy element. Priorytetem staje się wówczas bezwzględna stabilność cyklu oraz minimalizacja mikroprzestojów. Zrozumienie tej dynamiki pozwala zaplanować układ operacji tak, aby uniknąć wąskich gardeł technologicznych na halach produkcyjnych.
Wpływ wielkości partii na programowanie i wybór maszyny
Czasochłonne programowanie nowoczesnych obrabiarek CNC i precyzyjne ustawianie układów mocujących to największe obciążenie przy realizacji zleceń jednostkowych. Wytworzenie pierwszego w pełni poprawnego detalu nierzadko wymaga kilkudziesięciu minut symulacji i próbnych przejazdów. Przy produkcji małych partii typowe przezbrojenie gniazda roboczego zajmuje od 30 do 60 minut na każdą zmianę zlecenia. Koszt opłacenia tego czasu niemal w całości obciąża wycenę krótkiej serii. Zupełnie inaczej wygląda bilans ekonomiczny w przypadku ciągłej produkcji seryjnej. Tutaj koszty przygotowawcze rozkładają się na ogromną liczbę wyprodukowanych sztuk, a początkowy nakład pracy technologa przestaje rzutować na ostateczną rentowność operacji. Zakłady przemysłowe stosują techniki szybkiego przezbrajania SMED, jednak prawdziwa wydajność metody objawia się dopiero przy odpowiedniej skali.
Zapotrzebowanie na duże wolumeny wymusza często całkowitą zmianę kinematyki samej obróbki. Wolniejsze, wieloosiowe frezowanie skomplikowanych brył ustępuje miejsca wysokowydajnym procesom tokarskim. Szczególną przewagę zyskuje toczenie powiązane z automatycznymi podajnikami pręta. Taka konfiguracja sprzętowa sprawdza się doskonale przy wycinaniu elementów cylindrycznych, skracając czas pojedynczego cyklu do absolutnego minimum. W praktyce inżynieryjnej specjaliści firmy Instal Chemik dobierają ścieżki narzędzia tak, aby maksymalnie zautomatyzować spływ wióra i ograniczyć fizyczną ingerencję operatora w przestrzeń roboczą tokarki.
Automatyzacja kontroli i stabilność cieplna procesu
Zlecanie powtarzalnych elementów podwykonawcom narzuca rygorystyczne wymagania dotyczące utrzymania stałej jakości. Zaawansowane usługi obróbki skrawaniem wymagają bezwzględnego i w pełni zautomatyzowanego monitorowania zużycia płytek z węglika spiekanego. Przemysłowe systemy czujników na bieżąco analizują opory skrawania na wrzecionie i przekazują sygnały ostrzegawcze bezpośrednio do układu sterowania maszyny. Pozwala to na wymianę stępionego narzędzia dokładnie w wyznaczonym momencie jego żywotności, co skutecznie zapobiega wyprodukowaniu wadliwej partii materiału z powodu nagłego ukruszenia krawędzi tnącej.
Kluczowym wyzwaniem przy formowaniu tysięcznego detalu staje się fizyka układu obróbczego. Utrzymanie niezwykle wąskich tolerancji wymiarowych jest stale zaburzane przez powolne, wielogodzinne nagrzewanie się potężnych odlewów żeliwnych maszyny oraz ciągły obieg chłodziwa. Rozszerzalność cieplna metali sprawia, że punkt zerowy detalu może przesunąć się o kilkanaście mikrometrów w trakcie jednej zmiany roboczej. W takich warunkach brak ciągłej kompensacji termicznej prowadzi do seryjnego generowania błędów kształtu.
Rozwiązaniem tego problemu jest wewnątrzprocesowa kontrola pomiarowa wykorzystująca precyzyjne sondy wrzecionowe. Głowice stykowe badają geometrię obrobionej płaszczyzny bez konieczności wyciągania przedmiotu z uchwytu hydraulicznego. Korekta ewentualnych odchyłek następuje automatycznie w locie, dzięki czemu maszyna samoczynnie poprawia własne błędy bez zatrzymywania taśmy produkcyjnej.
Rozstrzygające kryteria dla różnych skali produkcji
Zestawienie technologicznych wymogów dla budowy prototypów i wytwarzania masowego ukazuje dwa skrajnie odmienne modele zarządzania parkiem maszynowym. Dla wytwórczości jednostkowej oraz krótkich serii badawczych kluczowym aspektem pozostaje uniwersalność centrum obróbczego i błyskawiczne tempo przezbrajania poszczególnych stanowisk. Szeroka elastyczność pozwala na bezbłędne ukształtowanie nietypowej formy prosto z przesłanego modelu CAD.
Sukces wielotysięcznej partii zależy z kolei od stabilności temperaturowej całego systemu oraz stuprocentowej powtarzalności ruchów suportu. Inżynieria optymalizacji opiera się na trafnym rozpoznaniu momentu, w którym proces staje się na tyle masowy, że należy porzucić elastyczne frezowanie na rzecz bezobsługowego cyklu tokarskiego. Prawidłowe ułożenie sekwencji roboczych gwarantuje płynność dostaw i pełną powtarzalność każdej schodzącej z maszyny sztuki.
Kategorie artykułów
Polecane artykuły
Historia i rozwój nabojów do piór – od przeszłości do dziś
Ewolucja naboju do piór to fascynująca podróż przez wieki, która ukazuje rozwój narzędzi do pisania od prostych rozwiązań po nowoczesne technologie. Pierwsze akcesoria wykonane były z naturalnych materiałów, jednak z biegiem czasu zaczęto stosować bardziej zaawansowane metody produkcji. Kluczowe mom
Objawy guza mózgowej przysadki a zmiany w widzeniu
Guz przysadki mózgowej to zmiana rozwijająca się w obrębie przysadki – niewielkiego gruczołu znajdującego się u podstawy mózgu. W zależności od wielkości i rodzaju guza mogą pojawiać się różne objawy neurologiczne oraz hormonalne. Jednym z częściej opisywanych problemów są zaburzenia widzenia, które